

 ANG
Stoimy na stanowisku karmienia ręcznego przez jedną zmianę i schemat się powtarza: operator pobiera dodatek z worka, waga przechyla się, część jest pobierana z powrotem, a rekord nadal wskazuje 25,0 kg. W przypadku ośmiu składników i trzech zmian te małe poprawki stają się mierzalną różnicą w każdej partii. Zautomatyzowane ważenie i dozowanie składników zastępuje tę zależną od człowieka pętlę czujnikami wagowymi, podajnikami śrubowymi i programowalnym sterowaniem, które blokuje każdy składnik w powtarzalnym celu. W tym artykule wyjaśniono, jak zautomatyzować ważenie i dozowanie na dwuślimakowej linii mieszającej: zasady ważenia, architekturę sprzętu, kryteria wyboru i etapy wdrażania, które pozwalają uniknąć kosztownych błędów.
Dlaczego warto automatyzować ważenie i dozowanie na linii mieszającej
Uzasadnienie biznesowe zaczyna się od powtarzalności. Podajnik ubytkowy mierzy własną utratę masy w czasie i koryguje prędkość ślimaka w czasie rzeczywistym, dzięki czemu zmiana gęstości nasypowej nie powoduje już zmiany dostarczanej masy. Ważenie ręczne zależy natomiast od techniki operatora, czasu ustawiania wagi i metody nabierania – są to źródła błędów losowych.
Co tak naprawdę zmienia automatyzacja
- Dokładność, która utrzymuje się w czasie: dozowanie grawimetryczne zwykle utrzymuje odchylenie w granicach ±0,25–0,5% wartości zadanej, podczas gdy ręczne ważenie partii zwykle waha się o ±2–3%.
- Cyfrowe zarządzanie recepturami: wagi docelowe, tolerancje i sekwencje podawania są przechowywane w sterowniku; każda partia jest rejestrowana w celu kontroli identyfikowalności i jakości.
- Czystsza i bezpieczniejsza praca: operatorzy pracują z dala od kurzu i powtarzalnego podnoszenia; Zamknięty transfer ogranicza rozsypywanie się, zanieczyszczenie i straty materiału.
- Szybsza zmiana: przełączanie receptur to zmiana parametrów w HMI, a nie ponowne pomiary z notatkami i domysłami.
Ta sama zasada dotyczy przedmieszek, tworzyw konstrukcyjnych, systemów o wysokim stopniu wypełnienia i modyfikacji biodegradowalnych: tylko to, co jest mierzone, może być utrzymywane na stałym poziomie.
Wolumetryczny czy grawimetryczny: najpierw określ zasadę ważenia
Pierwszą decyzją nie jest wybór modelu podajnika, ale zasada ważenia. Podajnik wolumetryczny dozuje objętościowo: prędkość ślimaka określa wydajność, więc jeśli zmienia się gęstość nasypowa – na skutek wilgoci, segregacji lub ponownego napełniania – zmienia się również dostarczana masa. Podajnik grawimetryczny dozuje według masy: ogniwa obciążnikowe w sposób ciągły mierzą masę, a sterownik dostosowuje prędkość, aby utrzymać stały przepływ masowy. W przypadku krytycznych lub drogich składników oraz w przypadku większości procesów ciągłego wytłaczania, grawimetryczna kontrola utraty masy jest technologią referencyjną. Możesz przeczytać więcej o zasada kontroli leżąca u podstaw żywienia odchudzającego w naszym szczegółowym wyjaśnieniu.
Przyrost masy jest formą wsadową tego samego pomysłu: materiał jest wprowadzany do zbiornika, aż waga dotrze do celu, a następnie rozładowywany. Pasuje do mieszania wsadowego, drobnych dodatków i receptur premiksów, które wymagają stałej masy na cykl. Praktyczna zasada: ciągłe wytłaczanie i krytyczne dozowanie powinny uwzględniać utratę wagi; oddzielne receptury wsadowe mogą wykorzystywać przyrost masy; materiały niekrytyczne o stabilnej gęstości nasypowej można dozować objętościowo po niższych kosztach.
| Typ podajnika | Zasada ważenia | Typowa dokładność | Najlepiej nadaje się do | Uważaj na |
|---|---|---|---|---|
| Podajnik odchudzający | Grawimetryczny, ciągły | ±0,25–0,5% wartości zadanej | Proszki, pelety i dodatki w małych dawkach na liniach wytłaczających | Cykl napełniania na krótko zakłóca pomiar |
| Automatyczny podajnik ciężarków | Grawimetryczny, wsadowy (przyrost masy) | ±0,5–1% wartości docelowej | Dyskretne receptury wsadowe, drobne składniki | Czas cyklu na partię |
| Podajnik ślimakowy wolumetryczny | Wolumetryczny | ±1–2% wartości zadanej | Stabilne materiały o gęstości nasypowej, grube pelety | Zmiany dryftu gęstości dostarczonej masy |
| Podajnik stożkowy (zwężający się). | Wolumetryczny, can be gravimetric | Zależy od konfiguracji | Dodatki o niskiej dawce i systemy o dużej zawartości wypełniacza | Geometria stożka musi odpowiadać przepływowi proszku |
Porównanie dwóch podejść do sterowania w skrócie
Poniższy wykres radarowy porównuje dozowanie objętościowe i grawimetryczne według pięciu kryteriów, które mają największe znaczenie na linii łączenia. Sterowanie grawimetryczne wygrywa pod względem dokładności i ciągłej sprawności procesu kosztem wyższych inwestycji początkowych; kontrola objętości pozostaje atrakcyjna, gdy tolerancje są zmniejszone.
Porównanie rzeczywistej dokładności
Dane dotyczące dokładności odnoszą się do maksymalnego odchylenia od wartości zadanej w stabilnych warunkach. Luka pomiędzy praktyką ręczną a kontrolą grawimetryczną jest źródłem zwrotu z automatyzacji.
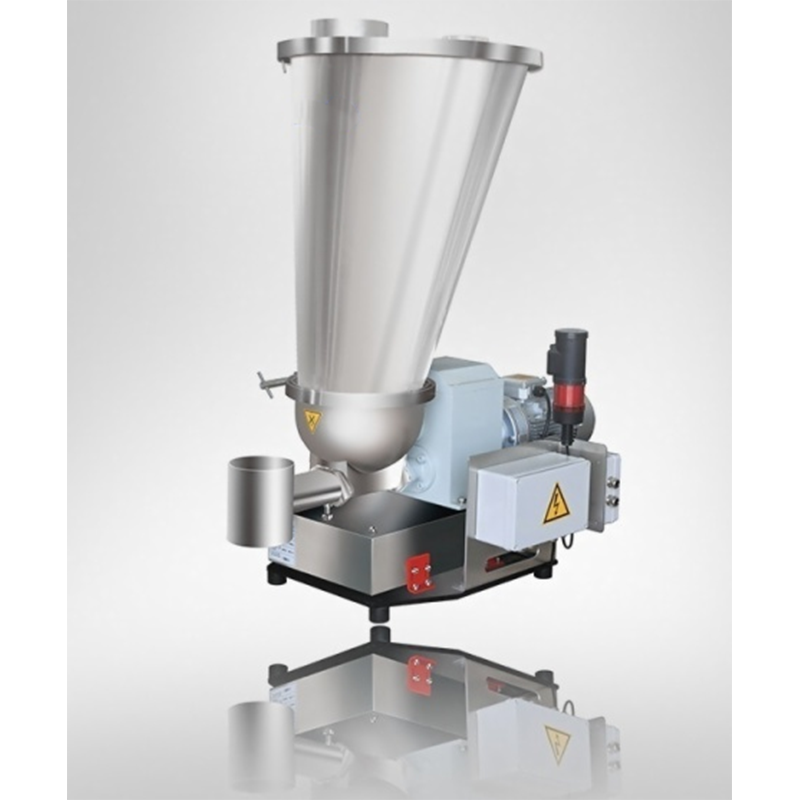 Podajnik grawimetryczny do utraty wagi ze zintegrowanym sterowaniem Rozwiązanie to łączy w sobie przechowywanie, ważenie, transportowanie i dozowanie w pętli zamkniętej dla ciągłych linii mieszania. Jest odpowiedni dla operatorów poszukujących precyzyjnej kontroli grawimetrycznej i automatyzacji w celu zmniejszenia odchyleń od wartości zadanej. Zobacz produkt →
Anatomia zautomatyzowanego systemu dozowania dla linii wytłaczania
Zautomatyzowana stacja dozowania to łańcuch czterech funkcji: magazynowania i rozładunku, ważenia, podawania do procesu i kontroli. Poniższy schemat przedstawia typową konfigurację dwuślimakowej linii mieszającej — podajnik ze stratą masy ze zbiornikiem i ogniwami obciążnikowymi zasilającymi beczkę, podajnik boczny do proszku o wysokim stopniu wypełnienia oraz centralna szafa sterownicza obsługująca receptury i dozowanie w pętli zamkniętej.
Materiał opuszcza zbiornik i przechodzi przez ślimak podajnika; moduł czujnika wagowego zgłasza sterownikowi utratę masy; sterownik reguluje prędkość ślimaka w sposób ciągły; a każde zdarzenie dozowania jest rejestrowane w odniesieniu do numeru partii. Ta sama architektura obejmuje skalowanie od pojedynczego podajnika do pełnej linii mieszającej składającej się z dziesięciu lub więcej składników.
Wpływ na stabilność procesu jest szybko widoczny w danych wsadowych. Na poniższym ilustracyjnym trendzie stacja ręczna wędruje wraz ze zmianą operatora i właściwości materiału, podczas gdy linia zautomatyzowana utrzymuje wąskie pasmo wokół masy docelowej.
W przypadku premiksów w trybie wsadowym lub operacji ważenia i zrzucania, automatyczny podajnik wagowy wykonuje dozowanie zwiększające masę do zbiornika odbierającego. Ponieważ wagę docelową wprowadza się z interfejsu HMI, zmiany receptury zajmują kilka sekund, a system automatycznie oznacza każdą dawkę wykraczającą poza tolerancję.
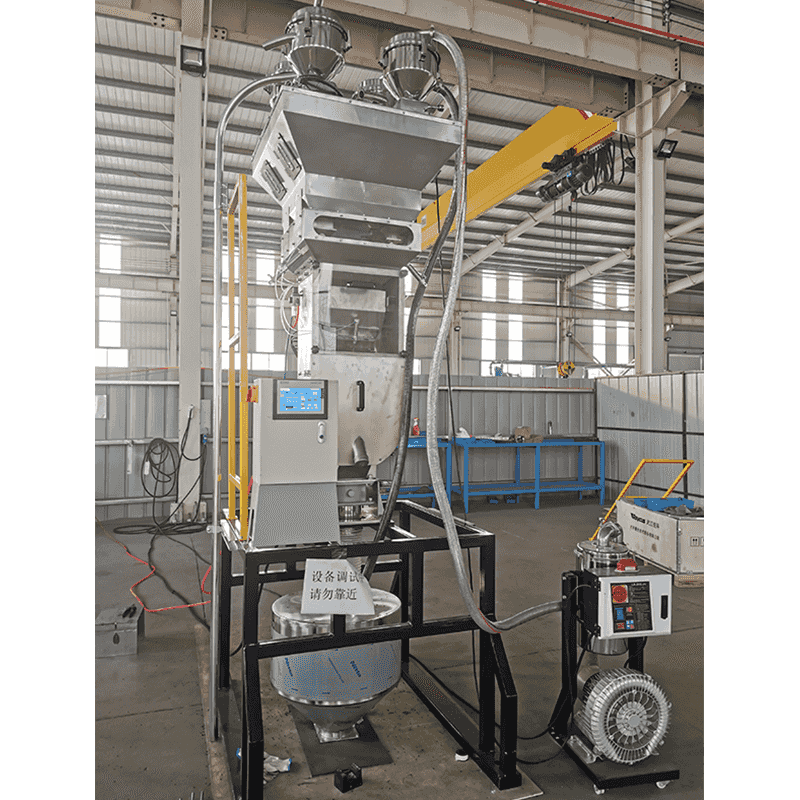 Automatyczny system dozowania i mieszania ze wzrostem masy Zaprojektowany do wstępnego mieszania wsadowego lub ważenia i zrzucania, system ten automatycznie odmierza każdy składnik do mieszalnika. Upraszcza zmiany receptur za pośrednictwem interfejsu HMI i sygnalizuje dawki przekraczające tolerancję, zapewniając stałą jakość produktu. Zobacz produkt →
Kryteria wyboru i typowe błędy zakupowe
O wyborze podajnika decyduje proszek, a nie broszura. Lista kontrolna obejmująca zachowanie materiału i interfejs procesu zapobiegnie większości nieudanych instalacji.
- Właściwości materiału: gęstość nasypowa i jej zmienność, wielkość cząstek, płynność, granice wilgotności i temperatury.
- Dokładność requirement: zdefiniuj tolerancję na podstawie specyfikacji produktu i podaj dokładność podajnika w tych samych jednostkach.
- Zakres prędkości posuwu: minimalna stabilna prędkość posuwu ma zwykle większe znaczenie niż maksymalna; częstym celem jest redukcja 10:1.
- Strategia uzupełniania: należy zaprojektować napełnianie próżniowe, ślimakowe lub ręczne, tak aby czas napełniania był krótki w stosunku do objętości roboczej zbiornika.
- Czyszczenie i wymiana: w przypadku częstych zmian koloru lub materiału, czas demontażu i powierzchnie styku określają pojemność użytkową.
- Interfejs sterowania: podajnik powinien wymieniać wartości zadane, aktualną prędkość, stan uzupełnienia i alarmy ze sterownikiem PLC wytłaczarki bez konieczności pracy z niestandardowym protokołem.
Gdzie instalacja się nie udaje: najczęstszymi błędami jest wybór kontroli objętościowej dla materiału, którego gęstość jest różna, montaż czujników wagowych w miejscu, w którym wibracje z wytłaczarki dostają się do modułu wagowego, oraz ignorowanie dynamiki napełniania – podajnik jest tak dokładny, jak jego cykl napełniania.
Modernizacja istniejącej linii jest zwykle możliwa: można dodać podajniki, ogniwa obciążnikowe i szafę sterowniczą bez wymiany wytłaczarki. Nasz projekty modernizacji i modernizacji systematycznie zajmujemy się takimi przypadkami, począwszy od tworzyw konstrukcyjnych po linie koncentratów o wysokim stopniu wypełnienia.
W przypadku mieszanek zawierających 40–80% wypełniacza – węglanu wapnia, talku, środków zmniejszających palność lub sadzy – preferowane jest zasilanie boczne w dalszej części procesu, a nie dodawanie za pomocą głównego leja. Podajnik boczny wykorzystuje stożkowy ślimak, często ze wspomaganiem podciśnienia, do wpychania proszków o małej gęstości nasypowej do częściowo stopionego polimeru, poprawiając dyspersję i zmniejszając zużycie wcześniejszych sekcji ślimaka.
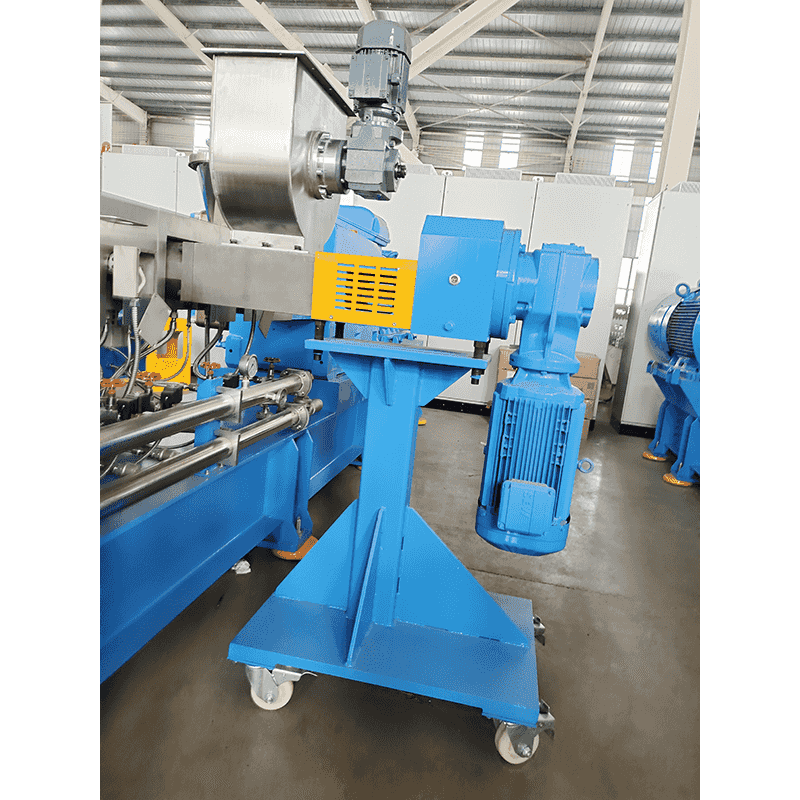 Podajnik boczny do przetwarzania wysokiego wypełnienia i przetwarzania proszku Podajnik boczny z wymuszonym podawaniem, który obsługuje proszki, krótkie włókna lub materiały premiksowe. Może wykorzystywać pompowanie podciśnieniowe w celu zwiększenia gęstości nasypowej, poprawiając wydajność podczas podawania mieszanek o dużej zawartości wypełnienia w dół linii dwuślimakowych. Zobacz produkt →
Praktyczna ścieżka wdrożenia
Automatyzacja nie musi polegać na jednorazowej przebudowie. Ścieżka etapowa zmniejsza ryzyko i pozwala operatorom budować zaufanie do nowych elementów sterujących.
- Scharakteryzuj każdy materiał. Zmierz gęstość nasypową i jej zmienność, wielkość cząstek, płynność, wilgotność i limity temperatury. Zachowanie proszku decyduje o rodzaju podajnika, geometrii ślimaka i konstrukcji zbiornika.
- Zdefiniuj docelowy poziom dokładności dla każdego składnika. Czerp je ze specyfikacji produktu, a nie z marketingu dostawcy. System barwienia przedmieszki wymaga większej tolerancji niż tani wypełniacz.
- Wybierz zasadę ważenia i podajnik na składnik. Utrata masy w przypadku ciągłego dozowania krytycznego, przyrost masy w przypadku dodawania partii, podajnik boczny dla dalszego wypełniacza.
- Zaplanuj integrację sterowania. Przydzielanie wejść i wyjść PLC, przechowywanie receptur, logika alarmów i blokad z prędkością wytłaczarki oraz rejestrowanie danych dla raportów wsadowych.
- Zainstaluj, skalibruj i zweryfikuj. Przeprowadź statyczną kontrolę ciężaru, a następnie test dynamiczny przy minimalnym i maksymalnym posuwie. Prawidłowo dostrojony system utraty masy powinien utrzymywać swoją znamionową dokładność w zakresie 10:1.
- Dostosuj zachowanie podczas napełniania i uruchamiania. Poziom napełnienia, tłumienie i powrót prędkości decydują o tym, czy dokładność zostanie osiągnięta w produkcji – nie tylko w teście odbiorczym.
Walidacja zwykle ujawnia dwie niespodzianki: rzeczywistą zmianę gęstości nasypowej przychodzącego materiału oraz wymaganą sztywność mechaniczną wokół modułu wagowego. Planowanie czasu dla obu rozwiązań na początku pozwala uniknąć najczęstszych opóźnień w uruchomieniu.
Często zadawane pytania
Podajnik zmniejszający masę osadzony jest na ogniwach obciążnikowych i w sposób ciągły mierzy masę leja zasypowego i materiału. Sterownik porównuje zmierzony ubytek masy w czasie z docelową szybkością podawania i dostosowuje prędkość ślimaka w czasie rzeczywistym, co zapewnia dokładność grawimetryczną nawet przy zmianie gęstości nasypowej.
Wolumetryczny dosing measures by volume — screw speed sets the output — so density variation changes the delivered mass. Gravimetric dosing measures by weight using load cells and feedback control, so the delivered mass remains constant. For critical extrusion ingredients, gravimetric is the safer choice.
W przypadku zasilania metodą utraty masy typowa dokładność wynosi ±0,25–0,5% wartości zadanej w stabilnych warunkach. Automatyczne systemy ważenia (przybierania na wadze) zwykle utrzymują ± 0,5–1% wartości docelowej. Ręczne ważenie luzem zwykle mieści się w zakresie ± 2–3%, w zależności od rozdzielczości wagi i techniki operatora.
Tak. Większość linii dwuślimakowych można modernizować bez wymiany wytłaczarki. W ramach projektu zazwyczaj dodaje się podajniki, czujniki wagowe i szafę sterowniczą, ponownie mapuje logikę sterowania, wprowadza zarządzanie recepturami HMI i sprawdza nową dokładność dozowania przed rozpoczęciem produkcji seryjnej.
Przy zawartości wypełniacza wynoszącej 40–80% dodanie całego proszku do głównego zbiornika powoduje słabą dyspersję i duże zużycie ślimaka. Podajnik boczny wprowadza wypełniacz do częściowo stopionego polimeru, zwiększa gęstość nasypową proszku w wyniku działania podciśnienia oraz poprawia zwilżanie i wydajność.
Eliminuje trzy źródła błędów: technikę operatora, opóźnienia odczytu skali i dryft gęstości. Receptury i alarmy są powtarzalne, każda partia jest rejestrowana, a podajnik sam się koryguje w sposób ciągły — dzięki czemu pelety osiągają ten sam cel w każdej partii.


