

 ANG
Jeśli określasz linię arkuszy PMMA, linię profili lub linię mieszania granulatu akrylowego, pierwszą decyzją nie jest średnica ślimaka. To historia upałów. PMMA, czyli polimetakrylan metylu, jest często nazywany akrylem i zachowuje się jak termoplastyczny materiał konstrukcyjny o wysokiej przejrzystości, dopóki nie zostanie przegrzany, nadmiernie ścięty lub zalany zbyt dużą ilością wilgoci. Następnie może zmienić kolor na żółty, utworzyć żele lub wytworzyć bąbelki, które pogarszają jakość optyczną.
Praktyczny wniosek jest prosty: linię do wytłaczania akrylu PMMA należy wybrać biorąc pod uwagę gęstość momentu obrotowego, geometrię ślimaka, odpowietrzanie próżniowe, dokładność podawania, kontrolę temperatury i metodę granulowania, a nie samą moc silnika. W tym przewodniku wyjaśniono, czym jest PMMA, gdzie pasuje profil, które szczegóły linii mają znaczenie i co należy sprawdzić przed zakupem.
Czym jest akrylowe PMMA i dlaczego jest wytłaczane
PMMA to przezroczysty termoplast wykonany z metakrylanu metylu. Jest ceniony za przejrzystość optyczną, sztywność, odporność na warunki atmosferyczne na zewnątrz i twardość powierzchni. Według opublikowanych arkuszy danych polimerów, PMMA ogólnego przeznaczenia ma zazwyczaj gęstość około 1,17 do 1,20 g/cm3, przepuszczalność światła bliską 92% i temperaturę ugięcia pod wpływem ciepła, często w zakresie od 80 do 100 °C, w zależności od gatunku. To nie to samo, co poliwęglan: PMMA jest wyraźniejszy i bardziej odporny na zarysowania, ale jest bardziej kruchy i mniej odporny na uderzenia.
Wytłaczanie ma znaczenie, ponieważ nie każdy produkt PMMA jest odlewany. Odlewane arkusze PMMA powstają poprzez wlewanie monomeru pomiędzy płytki szklane. Wytłaczane arkusze, profile, rury i mieszanki PMMA powstają poprzez topienie i kształtowanie granulek polimeru. Wytłaczanie zapewnia szybsze cykle, ściślejszą kontrolę grubości i łatwiejszą ciągłą produkcję. W przypadku mieszanek wytłaczarka dwuślimakowa może również mieszać PMMA z modyfikatorami udarności, stabilizatorami UV, barwnikami lub innymi polimerami.
Okno gatunków i przetwarzania PMMA
Akrylowe PMMA nie jest jedną recepturą. Gatunki ogólnego przeznaczenia skupiają się na przejrzystości i sztywności. Gatunki o zmodyfikowanej udarności zamieniają pewną przejrzystość na wytrzymałość. Gatunki żaroodporne podwyższają temperaturę mięknienia, ale zawężają okno przetwarzania. Gatunki do wytłaczania są zwykle dostarczane w postaci peletek i mogą już zawierać smary lub stabilizatory. Poniższa tabela podsumowuje typowe względy kupującego, a nie ustalone specyfikacje.
| Typ oceny | Powszechne zastosowanie | Ostrożność przy wytłaczaniu |
|---|---|---|
| PMMA ogólnego przeznaczenia | Arkusz optyczny, wyświetlacz, oświetlenie | Suszenie wilgocią i niskie ścinanie mają kluczowe znaczenie |
| PMMA modyfikowane udarowo | Oznakowanie, profile, trwałe części | Niższa temperatura topnienia pomaga zachować udarność |
| Odporne na ciepło PMMA | Listwy samochodowe, soczewki, osłony przemysłowe | Węższe okno; unikaj martwych punktów i przegrzania |
| PMMA klasy wytłaczanej | Blachy, rury, profile, granulowanie | Stałe zasilanie i odpowietrzanie próżniowe poprawiają przejrzystość |
Praktycznym punktem wyjścia w przypadku wielu gatunków PMMA do wytłaczania jest suszenie w temperaturze 80–100 °C przez 2–4 godziny, a następnie obróbka w temperaturze topnienia w przybliżeniu między 200 a 250 °C. Liczby te nie są uniwersalne. Gatunek żaroodporny może wymagać górnego końca, podczas gdy gatunek modyfikowany udarowo może preferować dolny koniec. Ważne jest to, że PMMA ma niewielką tolerancję na wilgoć i nadmierne ciepło ścinające.
Typowe wartości z publicznych arkuszy danych polimerów; gatunek, grubość i metoda pomiaru wpływają na wyniki.
 Linia do wytłaczania tworzyw sztucznych serii KTS o wysokiej wydajności Strona KTS High Performance Series zawiera listę dziesięciu modeli wytłaczania tworzyw konstrukcyjnych z Do/Di, konkretnym momentem obrotowym, prędkością i mocą dla kontrolowanego topienia. Zobacz produkt →
Wytłaczanie dwuślimakowe: sukces lub porażka linii PMMA
W wytłaczaniu dwuślimakowym PMMA jest zwykle przetwarzany na jeden z dwóch sposobów: bezpośrednie wytłaczanie arkusza lub profilu lub mieszanie i granulowanie przed drugim etapem kształtowania. Obie drogi zależą od kontrolowanego topienia. PMMA ma wysoką lepkość stopu, więc szybko generuje ciepło ścinające. Jeśli konfiguracja ślimaka jest zbyt agresywna, polimer może ulec degradacji, zanim operator zauważy alarm temperatury.
Skuteczna linia PMMA zazwyczaj obejmuje: podajnik grawimetryczny zapewniający stałe dozowanie; system suszenia powyżej; współbieżna wytłaczarka dwuślimakowa o profilu ślimaka o umiarkowanym ścinaniu; odpowietrzanie próżniowe wilgoci i substancji lotnych; pompa stopu lub zmieniacz sit, gdy liczy się stabilność ciśnienia; oraz system granulatora lub matrycy dopasowany do docelowego produktu. W przypadku mieszania użytecznym wskaźnikiem jest właściwy moment obrotowy. KUNWEI twierdzi, że zaprojektował wytłaczarki dwuślimakowe o właściwym momencie obrotowym do 14 Nm/cm3 dla przemysłu mieszania. Wyższa gęstość momentu obrotowego może pozwolić na większą moc wyjściową na rozmiar śruby, ale wymaga również lepszego chłodzenia śruby i kontroli procesu.
Tylko schemat. Rzeczywisty układ linii zależy od wydajności, kształtu peletu i kształtu dalszej części linii.
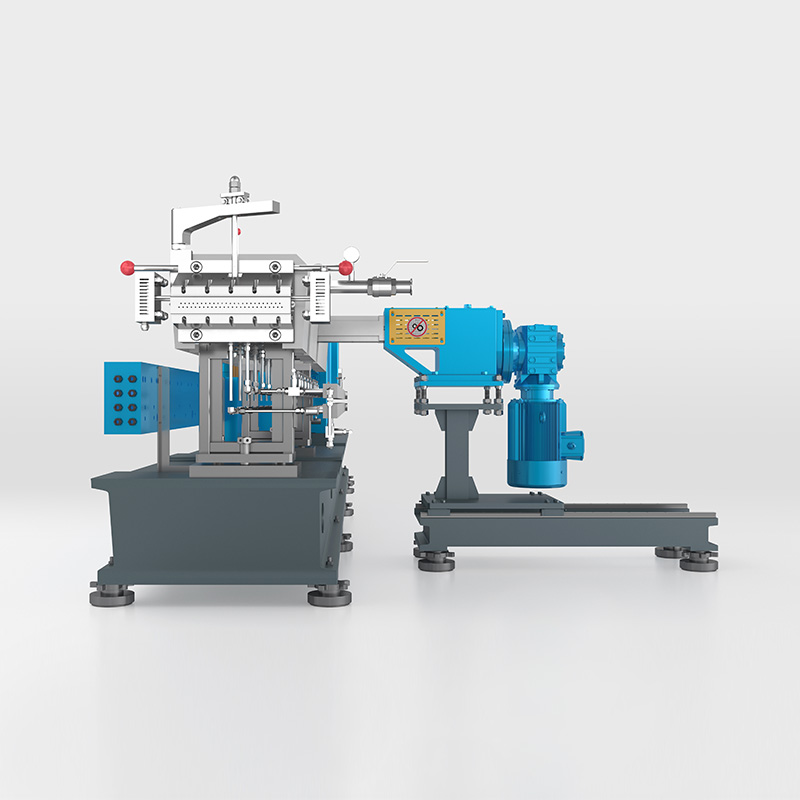 Linia produkcyjna wytłaczarek dwuślimakowych o dużej wydajności KTD Strona KTD High Volume Series zawiera listę modeli oraz dane dotyczące momentu obrotowego, prędkości i mocy dla łączenia materiałów wypełnionych, reaktywnych lub wrażliwych na ścinanie przy wysokim momencie obrotowym. Zobacz produkt →
Opcje mieszania i granulowania akrylowego PMMA
Kiedy PMMA jest mieszane, celem jest równomierna dyspersja bez niszczenia masy cząsteczkowej. Współobrotowa wytłaczarka dwuślimakowa z modułowymi elementami ślimakowymi umożliwia procesorowi zrównoważenie transportu, topienia, mieszania i odpowietrzania. W przypadku dużej zawartości wypełniaczy lub dodatków podajnik boczny może dodawać wypełniacze mineralne lub środki wzmacniające w dalszej części procesu, już po stopieniu polimeru. Zmniejsza to zużycie ślimaka i pozwala uniknąć problemów z podawaniem.
Następną decyzją jest peletyzacja. Granulowanie pasm zapewnia dobrą kontrolę wizualną i działa dobrze w przypadku wielu związków PMMA, ale wymaga ostrożnego chłodzenia. Podwodne granulowanie wytwarza okrągłe peletki i może wytrzymać większą wydajność, ale wymaga czystej powierzchni matrycy i stabilnego ciśnienia stopu. Cięcie na gorąco pierścieniem wodnym to kolejna opcja w przypadku niektórych związków. Używaną lub istniejącą linię można czasami ulepszyć, a nie wymienić; na przykład: inżynieryjna linia do granulowania tworzyw sztucznych można je przerobić, dodając nowe elementy śrubowe, podajniki i elementy sterujące, gdy zmieni się oferta polimerów.
Kupujący powinni poprosić o próbę z własnym gatunkiem PMMA. Podczas próby należy zmierzyć wydajność, temperaturę stopu, moment obrotowy, poziom próżni, kształt granulatu i zażółcenie. Jeśli dostawca nie jest w stanie wykazać, jak linia radzi sobie z wilgocią i ciepłem ścinającym, oferta jest niekompletna.
 Podwodny system granulowania dla dalszych linii wytłaczarek ślimakowych Podwodne cząstki granulujące na powierzchni matrycy topią się w granulki w krążącej wodzie, pomagając zmniejszyć pylenie i wspierając ponowne wykorzystanie wody chłodzącej. Zobacz produkt →
Sprzęt końcowy i jakość wykończenia
Pelety i arkusze PMMA ocenia się wizualnie. Linia, która zapewnia akceptowalne właściwości mechaniczne, ale widoczne są czarne plamki, bąbelki lub zmiany koloru, nadal nie będzie dostępna na rynku. Dlatego też urządzenia końcowe zasługują na taką samą uwagę, jak wytłaczarka. Dokładność podawania wpływa na konsystencję receptury. Odpowietrzanie próżniowe wpływa na poziom pęcherzyków i żelu. Filtracja wpływa na plamki. Cięcie i chłodzenie wpływają na kształt peletu i pył.
W przypadku wytłaczania arkuszy i profili matryca, kalandrowanie, chłodzenie i system odciągania określają tolerancję grubości i wykończenie powierzchni. W przypadku mieszania granulator, system wodny i klasyfikator określają gęstość nasypową i zachowanie podczas karmienia. Linia PMMA często wymaga etapu odpylenia lub przesiewania, ponieważ drobne cząstki mogą powodować przepięcia zasilania i wady optyczne. Najlepszym podejściem do zakupów jest zdefiniowanie najpierw produktu końcowego, a następnie cofnięcie się do projektu śrub i późniejszego wyposażenia.
Kluczowe specyfikacje, tolerancje i ryzyko związane z zaopatrzeniem
Wytłaczanie PMMA jest mniej wybaczające niż wiele dostępnych na rynku polimerów, dlatego specyfikacje powinny być pisane z uwzględnieniem tolerancji. Praktyczna specyfikacja może wymagać stabilności temperatury stopu w granicach plus minus 3°C, odpowietrzania próżniowego zdolnego do osiągnięcia określonego poziomu próżni, zmiany długości peletek w określonym zakresie oraz elementów ślimakowych wykonanych z materiału odpornego na zużycie, gdy stosowane są wypełniacze. Dokładne liczby zależą od gatunku, wydajności i produktu.
Typowe ryzyko związane z zakupem obejmuje porównywanie wyłącznie mocy silnika, ignorowanie określonego momentu obrotowego; niedocenianie suszenia i wentylacji; wybór granulatora bez badania stopu; i zaakceptowanie projektu śruby skopiowanego z innego polimeru. Mieszanka PMMA może wyglądać dobrze przy niskiej wydajności i zawodzić przy pełnej wydajności. Z tego powodu testy akceptacyjne powinny obejmować trwałą pracę z docelowymi wynikami, a nie krótką demonstrację.
Sprawdź także dostęp do usług. Linie PMMA wymagają częstego czyszczenia podczas zmiany gatunku. Wkładki beczek, elementy ślimaków, płyty matrycowe i ostrza granulatora powinny być dostępne bez nadmiernych przestojów. Dostępność części zamiennych ma znaczenie, szczególnie w przypadku uszczelek próżniowych, elementów grzejnych i piast frezów. Linia używana lub odnowiona może być atrakcyjna, ale tylko wtedy, gdy geometria śrub i elementy sterujące zostaną przeprojektowane pod kątem akrylu. A Linia do granulowania dwuślimakowego przedmieszki aktualizacja może zilustrować, w jaki sposób sekcje podawania, mieszania i granulowania dopasowują się do zmian materiału.
Często zadawane pytania: Wytłaczanie akrylu PMMA i sprzęt
P1: Do czego służy akrylowy PMMA?
PMMA jest używany do oznakowań, osłon oświetleniowych, arkuszy ekspozycyjnych, elementów wyposażenia samochodów, wyrobów medycznych i części optycznych. Jest również mieszany w granulki do wytłaczania i formowania wtryskowego.
P2: Czy PMMA to to samo co akryl?
Tak, w codziennym użyciu akryl oznacza zazwyczaj PMMA. Ściśle mówiąc, akryl to rodzina polimerów, podczas gdy PMMA jest najpopularniejszym przezroczystym tworzywem akrylowym.
P3: Czy PMMA można wytłaczać?
Tak. Wytłaczane arkusze, profile, rury i pelety z PMMA są powszechne. Kluczem jest kontrolowane suszenie, umiarkowane ścinanie i stabilna temperatura topnienia.
P4: Jaka jest różnica między odlewanym a wytłaczanym PMMA?
Odlew PMMA wytwarza się poprzez wlanie monomeru do form lub pomiędzy płyty szklane. Wytłaczany PMMA wytwarzany jest poprzez topienie peletek. Gatunki wytłaczane zazwyczaj zapewniają ściślejszą kontrolę grubości i szybszą produkcję.
P5: Dlaczego PMMA wymaga suszenia przed wytłaczaniem?
PMMA pochłania wilgoć. Jeśli nie zostanie wysuszona, woda w beczce zamienia się w parę, powodując bąbelki, srebrne smugi i gorszą jakość powierzchni. Typowe suszenie wynosi od 80 do 100°C przez 2 do 4 godzin.
P6: Jaka wytłaczarka dwuślimakowa jest najlepsza do mieszania PMMA?
Zwykle preferowana jest współbieżna wytłaczarka dwuślimakowa o wystarczającej gęstości momentu obrotowego, delikatnej geometrii ślimaka, odpowietrzaniu próżniowym i dokładnym zasilaniu grawimetrycznym. Dokładną konfigurację należy przetestować z konkretnym gatunkiem PMMA.
W przypadku projektów z akrylowego PMMA najbezpieczniejszą ścieżką jest zdefiniowanie celu optycznego lub mechanicznego, potwierdzenie gatunku żywicy, prawidłowe jej wysuszenie i przetestowanie proponowanego ślimaka i dalszego wyposażenia w rzeczywistych warunkach produkcyjnych. Linia chroniąca jakość stopu zwykle przewyższa tańszą linię, która wygląda konkurencyjnie tylko na papierze.


