

 ANG
Część wypełniona szkłem PA66, która pęka w teście upadku, zwykle obwinia się komorę formierską. Prześledźmy to trzy tygodnie wstecz, a partię wycięto ze związku, którego wiązki szkła nigdy nie otworzyły się całkowicie lub którego wilgotność wynosiła 0,25% zamiast 0,10%. Decyzje dotyczące opracowanych mieszanek polimerowych podejmowane są na długo przed jednostką wtryskującą – w zakresie formułowania, podawania, mieszania stopu i wykańczania peletek.
Krótka wersja: złożony arkusz danych to pułap, a nie obietnica. To, co trafia do prasy, to wynik łańcucha technologicznego, w którym każdy etap ma określoną tolerancję, a wygrywa najszersza tolerancja. Poniższy opis przedstawia łańcuch od silosu dodatków do sita.
Czym właściwie są modyfikowane związki polimerowe
Polimer konstrukcyjny to rodzina żywic - PA6, PA66, PBT, POM, komputer, PPS, PPA - wybrana ze względu na sufit temperaturowy, podłogę wytrzymałościową lub wymaganą odporność chemiczną. Związek to żywica po wzmocnieniu, wypełniacze, modyfikatory udarności, środki zmniejszające palność i stabilizatory, które zostały wtopione w nią i pocięte na granulki o określonym, powtarzalnym zestawie właściwości. Dwóch dostawców może zarówno dostarczać „PA66-GF30”, jak i produkować części, które zachowują się inaczej, ponieważ nazwa gatunku opisuje skład, a nie morfologię: rozkład długości włókien, jakość dyspersji i rozmieszczenie dodatków – wszystko to wykracza poza nazwę.
W tej luce leży największe ryzyko zakupowe. Związek jest specyfikacją, a specyfikacja musi być napisana w terminach, które wytłaczarka faktycznie może wytrzymać.
| Komponent | Typowe ładowanie | Funkcja | Częsta awaria w przypadku błędnego określenia |
|---|---|---|---|
| Żywica bazowa (PA, PBT, POM, PC, PPS) | 50-90% | Ścieżka obciążenia, pułap temperaturowy, odporność chemiczna | Zła lepkość, słabe mieszanie dyspersyjne |
| Włókno szklane | 10-50% | Sztywność, odporność na pełzanie, stabilność wymiarowa | Ścieranie włókien, łamliwe narożniki |
| Wypełniacz mineralny (talk, wolastonit, węglan wapnia) | 5-40% | Kontrola wypaczeń, powierzchnia, koszt | Aglomeraty, pyły, mostki zasilające |
| Modyfikator udarności i kompatybilizator | 3-15% | Plastyczność, przyczepność fazowa | Nadmierne zmiękczenie, wypłynięcie na oprzyrządowaniu |
| System zmniejszający palność | 5-25% | Cele UL 94 V-0, działanie rozżarzonego drutu | Ubytki mechaniczne, korozja śrub |
| Stabilizatory, smary, środki zarodkujące | 0,1-2% | Stabilność procesu i żywotność | Znoszenie podajnika przy bardzo niskich prędkościach |
Gęstość to najszybszy odcisk palca tego, co faktycznie znajduje się w torbie. PA66 wypełniony w 30% szkłem ma gęstość w pobliżu 1,36 g/cm3, a czysty PA66 w pobliżu 1,14. Wartość, która zmienia się pomiędzy dostawami, oznacza zmianę ładunku lub współczynnik przemiału.
Cztery dźwignie formułowania i koszt każdego z nich
Prawie każdy związek inżynieryjny to negocjacje między czterema dźwigniami. Przesuń jednego, a pozostali zwykle cofają się.
- Wzmocnienie. Włókno szklane od 10% do 50% wagowych podnosi moduł i odporność na pełzanie oraz mocno zmniejsza wydłużenie. Powyżej około 40% pękanie włókien podczas mieszania staje się czynnikiem ograniczającym, a nie samo ładowanie.
- Modyfikacja uderzeniowa i kompatybilizacja. Środki sprzęgające i modyfikatory elastomerowe wykupują przyczepność udarową i fazową; przesadzone, zmiękczają część i mogą odpryskiwać na oprzyrządowaniu.
- Ognioodporność. Bezhalogenowe systemy fosforu lub wodorotlenku metalu często wymagają 15-25% obciążenia, co obniża wydajność mechaniczną i może atakować niezabezpieczone elementy śrubowe. Kierunek rozwoju branży zmierza w kierunku reaktywnych, molekularnie związanych środków zmniejszających palność, a nie pasywnych dodatków.
- Stabilizacja i smarowanie. Poniżej 2% receptury i najczęstsze źródło znoszenia, ponieważ przy tych prędkościach błąd podajnika wynoszący kilka gramów na godzinę staje się błędem receptury.
Dwie presje zmieniają kształt tych kompromisów. Surowce pochodzące z recyklingu i pochodzenia biologicznego dostarczane są ze zmiennym przepływem stopu i zanieczyszczeniem, dlatego zakres mieszania musi być szerszy niż podano w specyfikacji. Tymczasem zastosowania elektryczne — złącza wysokiego napięcia, szyny zbiorcze, obudowy akumulatorów — stale podnoszą wskaźnik śledzenia i parametry płomienia, podczas gdy sekcje ścian stają się cieńsze.
Dyspersja, a nie ładowanie, decyduje o tym, czy związek działa
Mieszanie wykonuje dwa różne zadania mieszania. Mieszanie rozdzielcze równomiernie rozprowadza cząstki w stopie; Mieszanie dyspersyjne rozbija aglomeraty i zwilża pojedyncze włókna lub płytki wypełniacza. Śruba, która jest dobra w jednym, nie jest automatycznie dobra w drugim, dlatego konfiguracja śruby – a nie sama średnica – jest prawdziwą specyfikacją.
Mieszanie dyspersyjne wymaga naprężenia, a naprężenie pochodzi z momentu obrotowego. Wytłaczarki dwuślimakowe o wysokim momencie obrotowym kup zapas procesu: ta sama wydajność przy niższej prędkości ślimaka lub twardsza strefa dyspersyjna bez przegrzania stopu. KUNWEI opiera swoją ofertę mieszania na deklarowanym właściwym momencie obrotowym do 14 Nm/cm3 dla średnic śrub od 8 mm do 177 mm, co obejmuje badania laboratoryjne i produkcję na dużą skalę na jednej platformie.
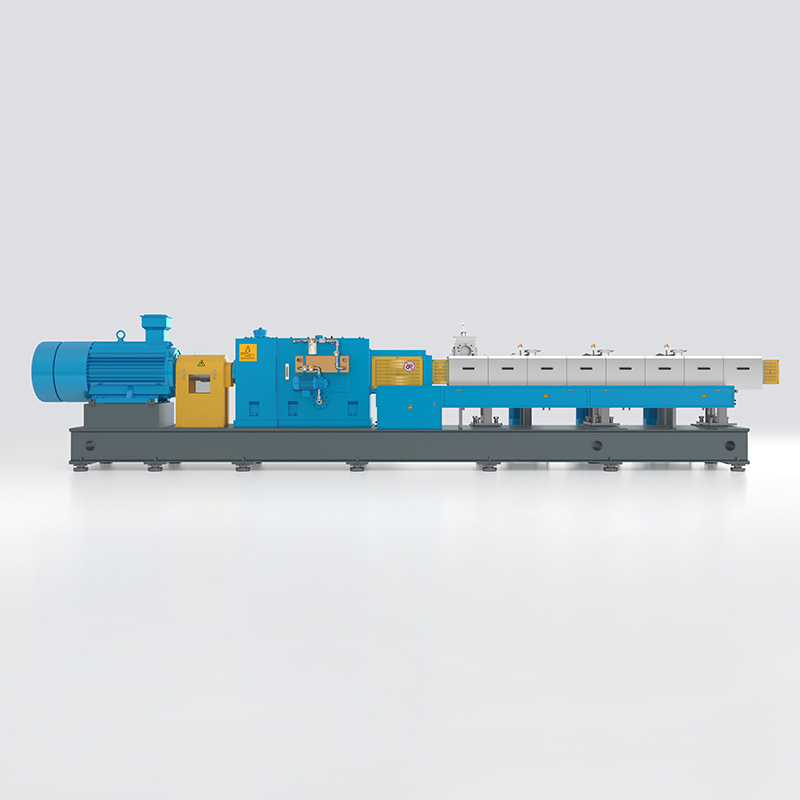 Seria wytłaczarek dwuślimakowych KTS o wysokiej wydajności Dwuślimakowa platforma mieszająca o wysokim momencie obrotowym, obejmująca modele laboratoryjne i modele o dużej objętości, odpowiednia do mieszania dyspersyjnego w wypełnionych mieszankach PP. Zobacz produkt →
Dokładność podawania Ustawia rzeczywisty zakres tolerancji
Mieszanka PP zawierająca 40% talku wymaga 400 kg wypełniacza na tonę. Półprocentowy błąd w tym strumieniu wynosi 2 kg na tonę gotowego pelletu – wystarczy, aby gęstość, wypaczenie i moduł były poza kontrolą klienta.
Podajniki grawimetryczne z ubytkiem masy ograniczają ten błąd poprzez ważenie całego leja zasypowego wraz z jego zawartością; jednostki objętości dryfują wraz z gęstością nasypową. Tam, gdzie wypełniacze są lekkie i puszyste, zasilanie boczne przy pomocy podciśnienia zwiększa gęstość nasypową na wlocie i zapobiega tworzeniu się mostków, zanim materiał dotrze do ślimaka.
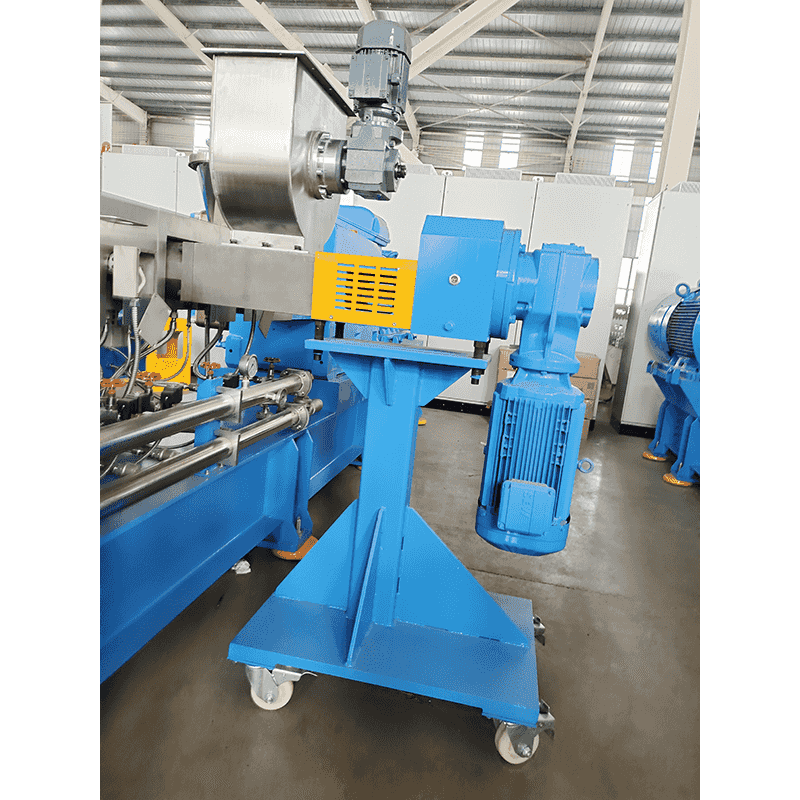 Podajnik boczny wytłaczarki ślimakowej do proszku i włókna Wymuszone boczne podawanie proszku, krótkich włókien lub premiksów, ze wspomaganiem podciśnienia w celu poprawy gęstości nasypowej i wydajności podawania na liniach mieszania. Zobacz produkt →
Kontrola praktyczna: zapytaj o powtarzalność podajnika w gramach na godzinę przy docelowej wydajności, a nie jako procent pełnej skali. Następnie zapytaj, ile otworów podajnika bocznego znajduje się w beczce i czy późniejsze sekcje beczki mogą zostać przeniesione, gdy nadejdzie następna formuła.
Cięcie, chłodzenie i suszenie: gdzie wyciekają pieniądze
Peletyzowanie ma miejsce wtedy, gdy dobry związek staje się dobrym produktem lub dostawą drobnego materiału. Granulowanie pasma w kąpieli wodnej jest odpowiednie dla gatunków wypełnionych szkłem, w których liczy się zachowanie długości włókien, a pasmo pozostaje okrągłe; Podwodne granulowanie zapewnia wysoką wydajność i miękkie lub lepkie stopione materiały, a zamknięta pętla wodna utrzymuje kurz z dala od powietrza w zakładzie. Cięcie na gorąco z użyciem pierścienia wodnego znajduje się pomiędzy nimi i jest powszechne w przypadku poliolefin z wypełnieniem.
Od typu maszyny ważniejsze są dwie liczby: drobne cząstki poniżej 1 mm i wilgoć w worku. Związki włókna szklanego wyrzucają drobne cząstki przy nożu i przy każdym późniejszym transferze pneumatycznym, a te drobne cząstki są bogate w włókna, więc sito, które je usuwa, usuwa również kawałek preparatu. Suszenie musi być określone w odniesieniu do żywicy – PA i PBT wymagają znacznie więcej niż PE czy PP – a docelowa wilgotność znajduje się w zamówieniu, a nie w pamięci operatora.
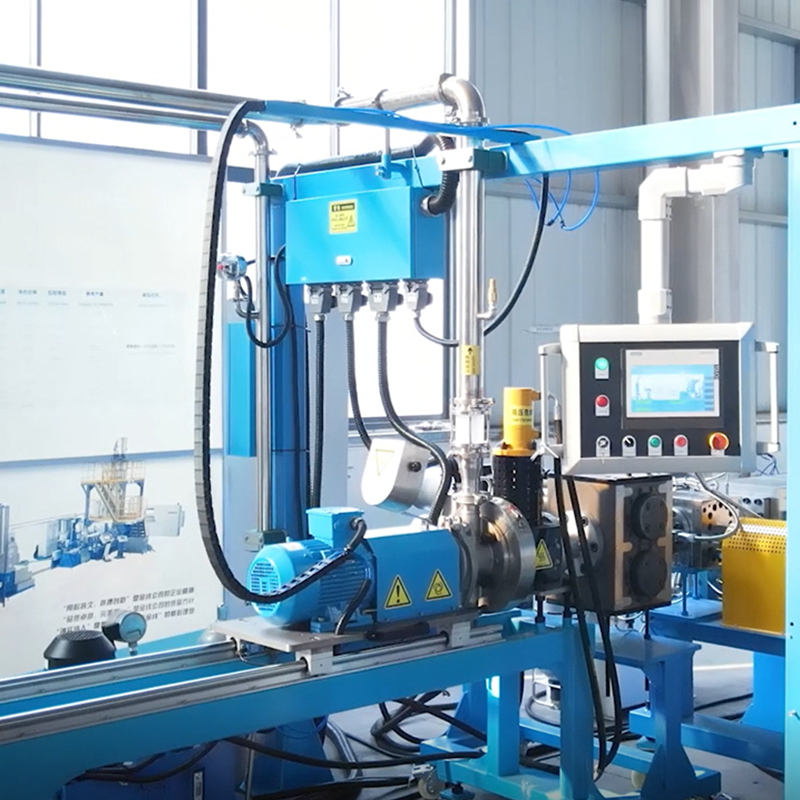 Podwodny system granulowania wytłaczanych mieszanek Zamknięte podwodne granulowanie na powierzchni matrycy przekształca stopiony związek w granulki i pomaga ograniczyć pylenie, dzięki cyrkulującej wodzie chłodzącej dla dalszych linii wytłaczania. Zobacz produkt →
Bramy jakości, które warto wpisać do zamówienia
Standardowe metody testowe usuwają większość argumentów przed ich rozpoczęciem. Działający zestaw bramek dla związków inżynieryjnych wygląda następująco:
- Właściwości rozciągające zgodne z ISO 527-2 lub ASTM D638, z podaną prędkością testową – gatunki z wypełnieniem i bez wypełnienia różnią się.
- Moduł sprężystości zgodny z ISO 178; Ubijanie Charpy'ego lub Izoda według ISO 179-1 lub ISO 180, z karbem i bez karbu, w określonej temperaturze.
- Masowe natężenie przepływu stopu zgodnie z ISO 1133 przy określonej temperaturze i obciążeniu; gęstość zgodnie z ISO 1183.
- Palność zgodnie z UL 94 lub IEC 60695-11-10 przy podanej grubości próbki; porównawczy indeks śledzenia zgodnie z IEC 60112 dla klas elektrycznych.
- Wilgotność w momencie dostawy przez Karla Fischera lub strata podczas suszenia, plus rozkład wielkości peletek i limit drobnego materiału.
Wady można szybciej wyleczyć, gdy objaw jest dopasowany do etapu, który je spowodował.
| Objaw | Najprawdopodobniej etap | Pierwszą rzeczą do sprawdzenia |
|---|---|---|
| Czarne plamki | Topienie, czas przebywania | Martwe punkty w ślimaku, zużycie lufy, zmiana koloru |
| Pęcherzyki lub puste przestrzenie | Odgazowanie, wilgoć | Poziom próżni, stan wentylacji, suszenie wstępne |
| Nadmierne kary | Cięcie, przeniesienie | Zużycie ostrzy, temperatura wody, prędkość powietrza |
| Powierzchnia bogata w włókna, kruche rogi | Dyspersja, ścieranie włókien | Konfiguracja ślimaka, pozycja podajnika bocznego, docisk matrycy |
| Wymiary dryfujące pomiędzy działkami | Zasilanie, stosunek przemiału | Kalibracja podajnika, równowaga od stanu pierwotnego do przemiału |
Pięć pytań, które należy zadać przed porównaniem cen
- Jaki konkretny moment obrotowy i wolną objętość zapewnia cytowana maszyna przy mojej przepustowości? Wartość momentu obrotowego bez średnicy i objętości to marketing.
- Ile punktów karmienia i które mogą być zasilane z boku? Duże ilości wypełniacza i szkła idą w dół rzeki, a nie do gardzieli.
- Ile etapów odgazowywania i czy przed matrycą znajduje się przyłącze próżniowe? Substancje lotne opuszczają się w różnych miejscach, w zależności od żywicy.
- Która metoda granulowania i jaki jest koszt zmiany? Linie splotowe i podwodne mają bardzo różne profile przestojów przy 5 t/h i 500 kg/h.
- Jaka jest ścieżka modernizacji? Beczki, elementy ślimakowe i podajniki boczne powinny być rekonfigurowalne pod kątem kolejnej receptury, nie tylko tej.
Istniejące linie często odpowiadają na te pytania w różny sposób. Modernizacja, np inżynieryjna linia do produkcji granulatu tworzyw sztucznych modernizacji, może dodać moment obrotowy i boczny podajnik za ułamek ceny nowej maszyny – pod warunkiem, że skrzynia biegów i otwory lufy nadal będą zapewniać margines.


