

 ANG
Linia do produkcji płyt PP produkująca arkusze o grubości 1,5 mm z szybkością 350 kg/godz działa dobrze rano, a następnie po zmianie pakietu sit grubość zmienia się o 0,2 mm. Operator sięga po sterowanie odciąganiem, ale prawdziwą przyczyną jest zwykle utrata stabilności temperatury matrycy w miarę zmiany przeciwciśnienia w wytłaczarce. W przypadku wytłaczania płyt PP i PE jakość zależy od całej linii — wytłaczarki, matrycy, stosu rolek, przenośnika chłodzącego i krajarki — pracujących jako jeden system. Zrozumienie tych interakcji pozwala zespołowi szybko znajdować błędy i zachować tolerancję zarządu.
Co to jest linia do wytłaczania płyt PP PE?
Linia do wytłaczania płyt PP PE to ciągły system produkcyjny, który topi granulaty polipropylenu lub polietylenu i kształtuje je w płaski arkusz lub tekturę. Typowa grubość gotowego produktu wynosi 0,3–30 mm, a szerokość płyty wynosi zwykle 1000–2500 mm, w zależności od szerokości płaskiej matrycy i rolki polerskiej.
Proces przebiega w sześciu etapach, a każdy etap trzeba dopasować do kolejnego, bo inaczej pojawią się defekty.
- Karmienie — pellet i dodatki są dozowane do leja zasypowego; Podajniki grawimetryczne stabilizują wydajność przy zmianie receptury.
- Topienie i przenoszenie — ślimak topi polimer i wytwarza stabilne ciśnienie; niewystarczający moment obrotowy objawia się wzrostem.
- Filtracja i śmierć — zmieniacz sit usuwa żele i zanieczyszczenia, a płaska matryca równomiernie rozprowadza stopiony materiał na całej szerokości.
- Polerowanie — stos składający się z trzech rolek dociska stop do docelowej grubości i kontroluje połysk powierzchni.
- Chłodzenie — rolki lub stoły chłodzące usuwają ciepło stopniowo, aby uniknąć wypaczeń i naprężeń szczątkowych.
- Transport i cięcie — ściągacz utrzymuje stałe napięcie; ostateczną długość tworzy nożyca, piła lub nawijarka.
Poniższy schemat przedstawia typową linię opartą na jednej śrubie. Do receptur wymagających intensywnego mieszania — PP z wypełniaczem, przedmieszek kolorowych lub z zawartością materiałów pochodzących z recyklingu — współbieżne wytłaczarki dwuślimakowe są często preferowane jako jednostki topiące ze względu na ich wyższą zdolność mieszania dyspersyjnego.
Podstawowe komponenty decydujące o jakości płyty
Wytłaczarka, matryca i zespół rolek polerskich tworzą trójkąt jakości linii tektury. Jeśli któryś jest za mały lub niedopasowany, tablica natychmiast to pokazuje. W tabeli wymieniono główne komponenty i typowe defekty, jakie powodują w przypadku nieprawidłowego dopasowania.
| Komponent | Główna funkcja | Typowa wada w przypadku niedopasowania |
|---|---|---|
| Wytłaczarka | Topi polimer, zapewnia równomierny stop | Wzrost mocy wyjściowej, wahania temperatury stopu |
| Zmieniacz ekranu | Usuwa żele i zanieczyszczenia | Czarne plamki, linie matrycy |
| Płaska matryca | Rozprowadza stopiony materiał na całej szerokości | Grube lub cienkie krawędzie, nierówna grubość |
| Polerowanie stack | Ustawia grubość i wykończenie powierzchni | Falista powierzchnia, różnice w połysku |
| Chłodzenie section | Usuwa ciepło, nie powodując stresu | Podkręcanie, utrata płaskości |
| Odciąg i obcinak | Utrzymuje napięcie, przycina na długość | Zmiana długości, porysowana powierzchnia |
Moment dokręcania śruby to najczęściej kupowana specyfikacja na liniach pokładowych. Linia przetwarzająca miękkie pelety przy 5 Nm/cm3 może utknąć, gdy ten sam ślimak zetknie się z 30% płatkami pochodzącymi z recyklingu lub wypełniaczem z węglanu wapnia. Producenci, którzy planują później zmienić recepturę, powinni od razu kupić maszynę o wyższym momencie obrotowym.
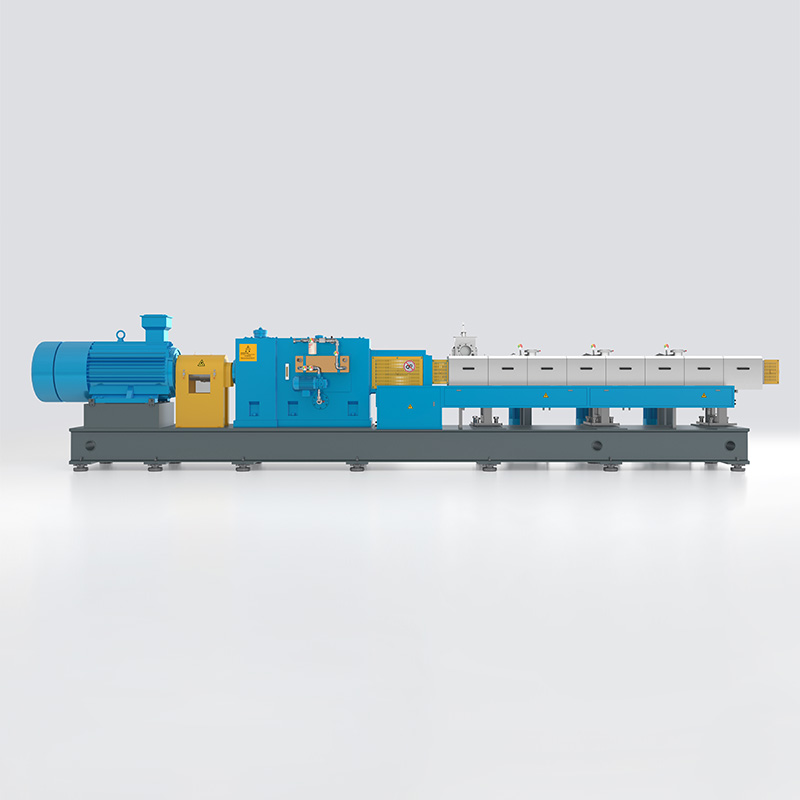 Wysokowydajna wytłaczarka dwuślimakowa KTS do modyfikowanych tworzyw konstrukcyjnych Seria KTS oferuje moment obrotowy wynoszący 14 Nm/cm3, dzięki czemu nadaje się do obróbki tworzyw konstrukcyjnych o dużej lepkości i modyfikowanych. Jeśli Twoja linia może przetwarzać przetworzone płatki lub wypełniacze mineralne, konstrukcja o wyższym momencie obrotowym pomaga utrzymać przepustowość i uniknąć przestojów. Zobacz produkt →
Temperatury procesu, które decydują o jakości arkusza
PP i PE są półkrystaliczne. Beczka musi ogrzać polimer znacznie powyżej jego temperatury topnienia, podczas gdy temperatury matrycy i walca kontrolują wykończenie powierzchni i ostateczną krystaliczność. Prawidłowe ustawienia strefy to najszybszy sposób na cięcie złomu.
| Strefa | Wartość zadana PP | Wartość zadana HDPE |
|---|---|---|
| Strefa karmienia | 50–80 °C | 50–70 °C |
| Strefa beczki 1 | 180–200 °C | 170–190 °C |
| Strefy beczek 2–4 | 200–230 °C | 190–220 °C |
| Adapter i pompa topiąca | 210–230 °C | 200–220 °C |
| Płaska matryca | 200–230 °C | 190–220 °C |
| Stos rolek | 60–100 °C | 60–90 °C |
Poniżej porównano zakresy temperatur topnienia dwóch rodzin polimerów.
Praktyczna zasada: jeśli powierzchnia płyty stanie się matowa lub szorstka, należy najpierw sprawdzić temperaturę matrycy. Spadek o 20 °C na krawędzi matrycy może spowodować tę samą wadę, co zużyty wałek. Prowadź dziennik temperatur dla każdego produktu i porównuj go z wcześniejszymi dobrymi seriami.
Szybkość wyjściowa i rozmiar linii
Wydajność decyduje o tym, ile metrów kwadratowych tektury może wyprodukować linia w ciągu godziny i jest to pierwsza liczba, którą kupujący porównują. Wykres pokazuje typowe zakresy wydajności arkuszy PP do wytłaczania na liniach jednoślimakowych o różnych średnicach ślimaków.
Rozmiar to równowaga pomiędzy wydajnością ślimaka, szerokością matrycy i szerokością rolki. Wytłaczarka 120 mm przy 400–600 kg/h może wypełnić matrycę o średnicy 1200 mm płytą o grubości 2 mm; przy tej samej wydajności na matrycy o średnicy 2500 mm można uzyskać cieńszy arkusz, chyba że zostanie dostosowana prędkość ślimaka i szczelina matrycy. Zawsze dobieraj rozmiar na podstawie docelowej listy produktów, a nie maksymalnej wydajności śruby.
W przypadku dużej wydajności wytłaczarka o dużej wydajności z głębszymi zwojami utrzymuje wysoką wydajność przy niższych prędkościach ślimaka, co obniża temperaturę stopu i koszt energii na tonę.
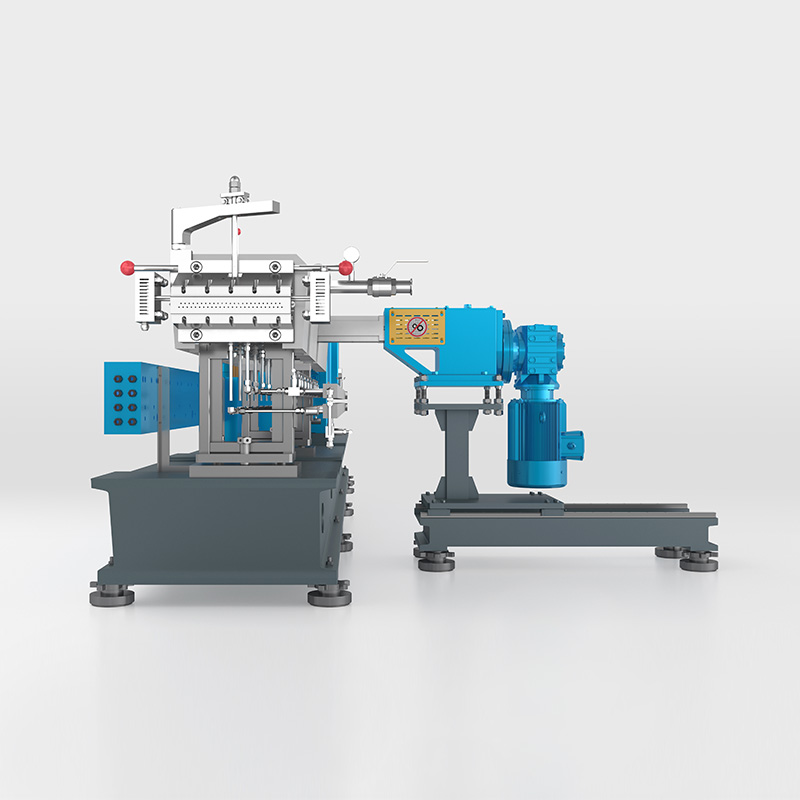 Wytłaczarka KTD o dużej wydajności z głębokimi zabierakami ślimakowymi do zastosowań wymagających dużego wypełnienia Seria KTD charakteryzuje się momentem obrotowym wynoszącym 11 Nm/cm3 i dużą głębokością szczeliny, przeznaczoną do materiałów o dużym wypełnieniu, reaktywnych i wrażliwych na ciepło. Pasuje do linii o dużej wydajności, w których mniejsza prędkość ślimaka i głębsze przeloty mogą obniżyć temperaturę stopu i koszty energii. Zobacz produkt →
PP vs PE: Jak zachowanie materiału zmienia konfigurację
Wybór PP lub PE powoduje większe zmiany w ustawieniach maszyny niż większość kupujących się tego spodziewa. Wykres radarowy podsumowuje równowagę właściwości, która wpływa na decyzje dotyczące projektowania płytek i procesów.
Na podłodze najważniejsze są trzy różnice. HDPE topi się o 10–20 °C niżej niż PP, więc temperatura beczki jest niższa. PE kurczy się bardziej podczas chłodzenia, więc stos rolek i sekcja chłodząca muszą kontrolować płaskość, a nie po prostu mocno naciągać arkusz. PP daje sztywniejszą deskę; PE zapewnia lepszą udarność i odporność chemiczną w niskiej temperaturze.
| Własność | PP | HDPE | Wpływ na linię |
|---|---|---|---|
| Gęstość (g/cm3) | 0,90–0,91 | 0,94–0,96 | Większa masa płyty na metr kwadratowy w przypadku PE |
| Zakres topnienia | 160–170 °C | 130–140 °C | Dolne wartości zadane beczki dla HDPE |
| Sztywność | Wyżej | Umiarkowane | PP pozwala na zmniejszenie grubości przy tej samej sztywności |
| Skurcz podczas chłodzenia | 1,0–2,5% | 2,0–4,0% | HDPE wymaga bardziej kontrolowanego chłodzenia, aby zachować płaską powierzchnię |
| Połysk powierzchni | Dobrze | Niższy | Temperatura walca ustawiona na wyższą dla połysku PP |
Typowe zastosowania płyt PP i PE
Rynki płyt PP i PE pokrywają się, ale każdy materiał przoduje w innych kategoriach. Dopasowanie materiału do zastosowania to zazwyczaj pierwsze pytanie, jakie zadają klienci.
- Opakowania termoformowane: Arkusze PP na tacki, pojemniki na żywność i opakowania dań gotowych; do równomiernego rozłożenia ścian potrzebna jest stabilna grubość.
- Artykuły papiernicze i biurowe: przezroczysta tektura PP na teczki, okładki prezentacyjne i segregatory; tutaj wysoki połysk i niskie zamglenie.
- Konstrukcja i szalunki: Płyta PE na wykładziny ochronne, przekładki kablowe i płyty szalunkowe wielokrotnego użytku; Kluczowe znaczenie mają wytrzymałość na uderzenia i odporność na wilgoć.
- Wnętrze samochodu: Płyta PP na wykładziny bagażnika i podkładki wykończeniowe; długoterminowa odporność na ciepło i stabilność wymiarowa mają kluczowe znaczenie.
- Kontakt chemiczny i spożywczy: Deski do krojenia i wykładziny zbiorników z PE; Od połysku ważniejsza jest odporność na chemikalia i środki czyszczące.
Producent przełączając się między aplikacjami zmienia ustawienia linii, ale ta sama linia zwykle obsługuje cały zakres, jeśli został dla niej określony stos śrub i rolek.
Jak wybrać linię do wytłaczania płyt PP PE
Linia do desek to inwestycja na 10–20 lat. Poniższe pięć kontroli zapobiega najczęstszym błędom w projektach nowych linii.
- Dopasuj moment obrotowy do planu działania dotyczącego receptury. Jeśli przyszłe produkty mogą zawierać wypełniacze, materiały pochodzące z recyklingu lub środki zmniejszające palność, wybierz już teraz wytłaczarkę o wyższym momencie obrotowym; późniejsze doposażenie momentu obrotowego jest znacznie droższe.
- Dostosuj szerokość i grubość matrycy do aktualnej listy produktów. Szeroka matryca jest wydajna w przypadku szerokiej tektury, ale jest marnotrawna w przypadku wąskich produktów wytwarzanych trzy dni w tygodniu.
- Sprawdź stos rolek polerskich. Średnica rolki, chromowane wykończenie, niezależna regulacja szczeliny i obwody chłodzące definiują maksymalny połysk i płaskość, jaką możesz sprzedać.
- Sprawdź odciąganie i nóż przy maksymalnej prędkości linii. Wiele linii jest ograniczonych przez ciągnięcie i cięcie w dół na długo przed osiągnięciem przez wytłaczarkę wydajności.
- Potwierdź strukturę wsparcia dostawcy. Uruchomienie, części zamienne i szkolenie w zakresie procesów decydują o tym, jak szybko linia osiągnie wynik projektowy.
Moment obrotowy śruby ma największy wpływ na długoterminową elastyczność. To analiza momentu i mocy wyjaśnia, dlaczego system zasilania nigdy nie powinien być za mały.
Jeśli już prowadzisz linię i ograniczeniem jest wydajność lub zmiana produktu, a projekt renowacji może zmodernizować wytłaczarkę i dalsze etapy produkcji przy niższych kosztach kapitałowych.
Wreszcie, podejdź realistycznie do automatyzacji. Podstawowa linia z ręczną wymianą sit jest tańsza w zakupie i łatwiejsza w utrzymaniu; wąskie tolerancje lub mała załoga uzasadniają automatyczne pomiary. W przypadku produktów standardowych, opłacalna seria obejmuje podstawowy proces i pozostawia budżet na automatyzację, która ma największe znaczenie.
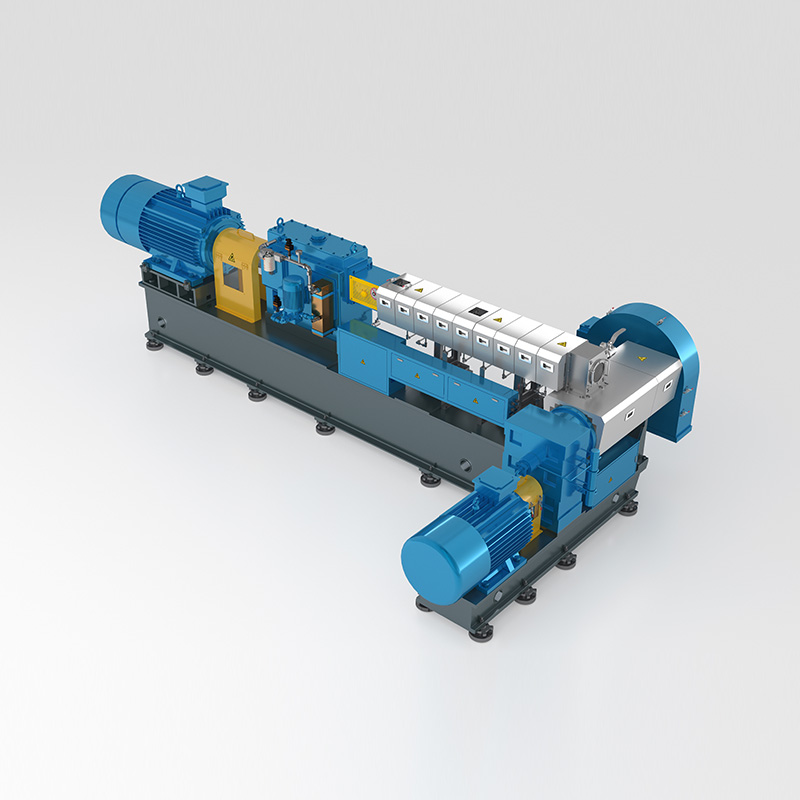 Ekonomiczna seria wytłaczarek ECO dla oszczędnych producentów mieszanek Seria ECO zapewnia specyficzny moment obrotowy 9 Nm/cm3, oferując ekonomiczną opcję produkcji modyfikowanych tworzyw konstrukcyjnych. Odpowiada potrzebom standardowych produktów, umożliwiając przeznaczenie budżetu na automatyzację lub inne najważniejsze kontrole procesów. Zobacz produkt →
Często zadawane pytania
Pytanie 1. Jaka jest różnica między wytłaczaniem płyt PP i PE?
Płyta PP jest sztywniejsza, bardziej przezroczysta i wytrzymuje wyższe temperatury, natomiast płyta PE zapewnia lepszą odporność chemiczną i udarność w niskich temperaturach. Główne różnice to temperatura beczki, temperatura walca i kontrola chłodzenia.
Pytanie 2. Jaki zakres grubości może produkować linia do wytłaczania płyt PP?
Typowa linia obejmuje obszar od 0,3 mm do 30 mm. Cienki arkusz opiera się na precyzyjnym odstępie między rolkami i dużej prędkości linii; gruba deska wymaga mniejszej prędkości i dłuższej sekcji chłodzenia, aby zapobiec zapadnięciom.
Pytanie 3. Czy ta sama linia może przetwarzać zarówno PP, jak i PE?
Tak, większość linii może przełączać się między PP i PE. Zmiana wymaga nowych nastaw temperatury, regulacji temperatury walca i zazwyczaj środka czyszczącego. Ślimak musi być zaprojektowany dla obu lepkości stopu.
Pytanie 4. Ile kosztuje linia do wytłaczania płyt PP PE?
Koszt zależy od wielkości wytłaczarki, szerokości matrycy, dalszej konfiguracji i poziomu automatyzacji. Aby uzyskać realistyczną liczbę, wyślij dostawcy docelowe produkty, zakres grubości, szerokość i roczną produkcję.
Pytanie 5. Dlaczego deska ma faliste krawędzie lub zróżnicowaną grubość?
Najczęstszymi przyczynami są niestabilna temperatura stopu, zużyta krawędź ślimaka lub matrycy, nieprawidłowy odstęp walców i niedopasowanie prędkości odciągania. Najpierw sprawdź zmiany ciśnienia stopu — zwykle wskazuje to na wytłaczarkę lub pakiet sit.
Pytanie 6. Czy do produkcji płyt PP można zastosować wytłaczarkę dwuślimakową?
Tak, wytłaczarki dwuślimakowe stosuje się, gdy skład płyty zawiera pigmenty, wypełniacze lub płatki pochodzące z recyklingu, które wymagają intensywnego mieszania. Umożliwiają także mieszanie na linii produkcyjnej, wytwarzając tekturę bezpośrednio z niestandardowej receptury.


